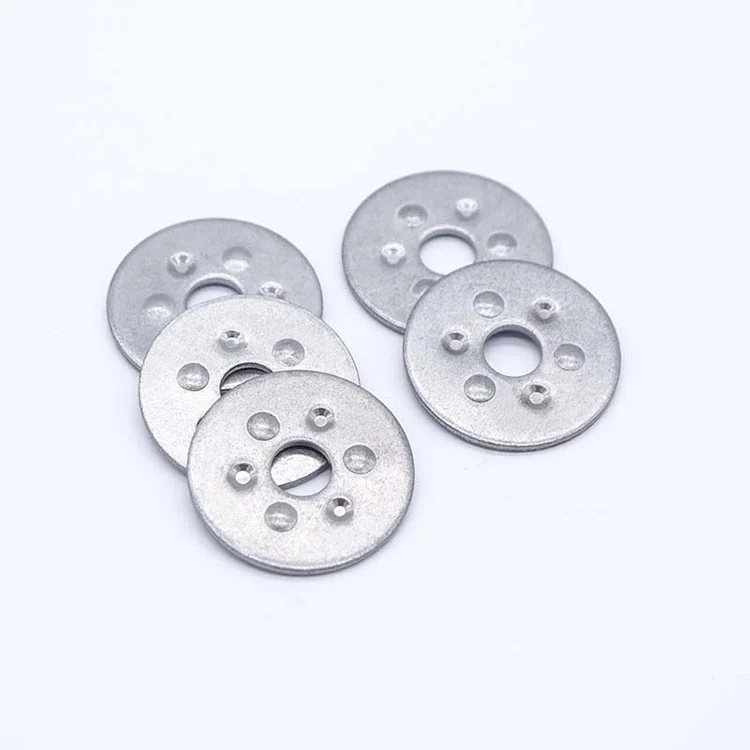
Diskrete erhabene Spitzen verhindern ein Abrutschen und Drehen | Freundlich für weiche Oberflächen | Nach Zeichnung gefertigt
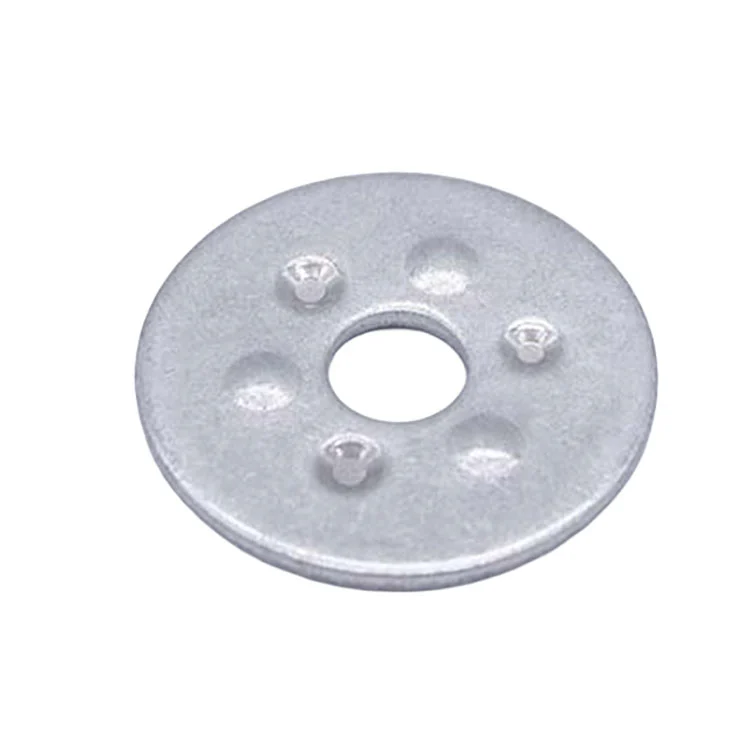
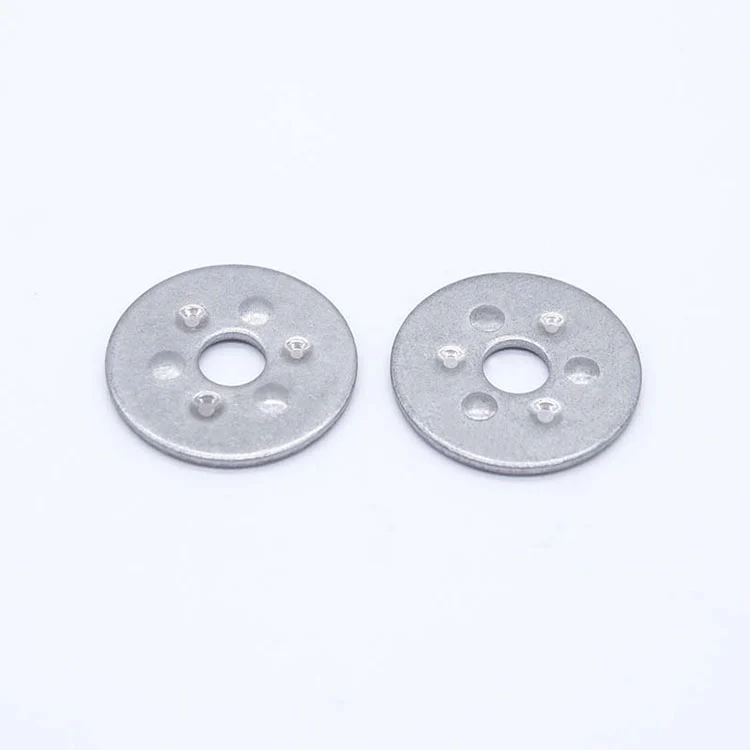
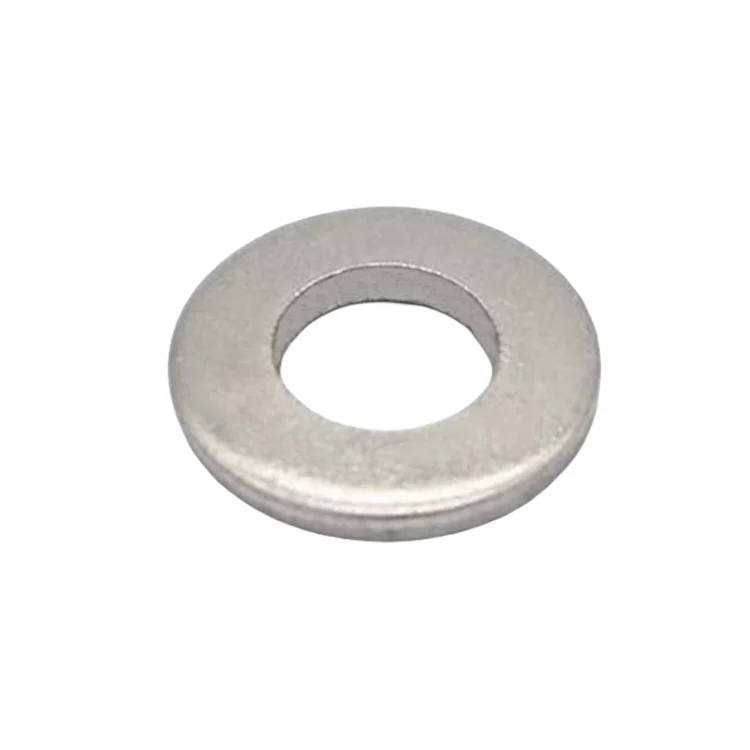
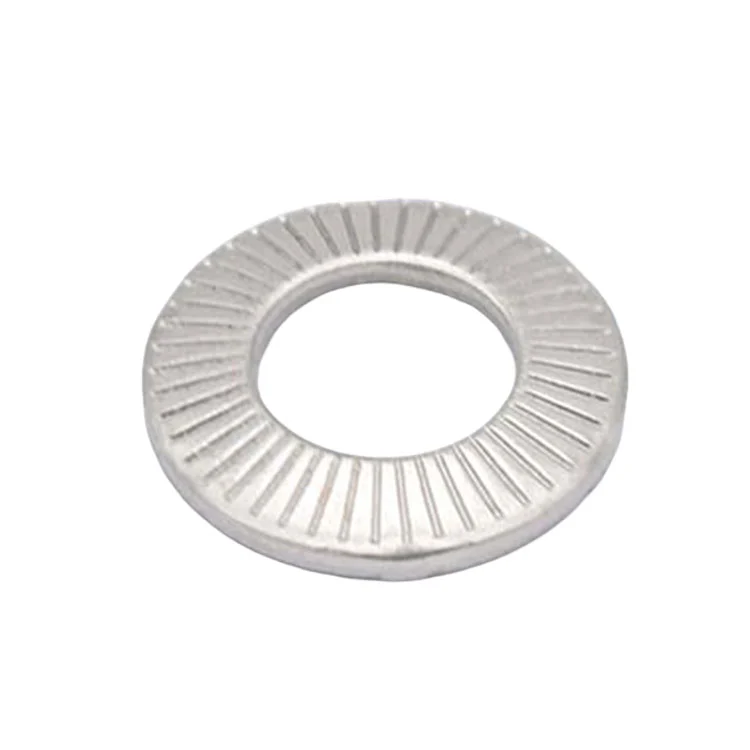
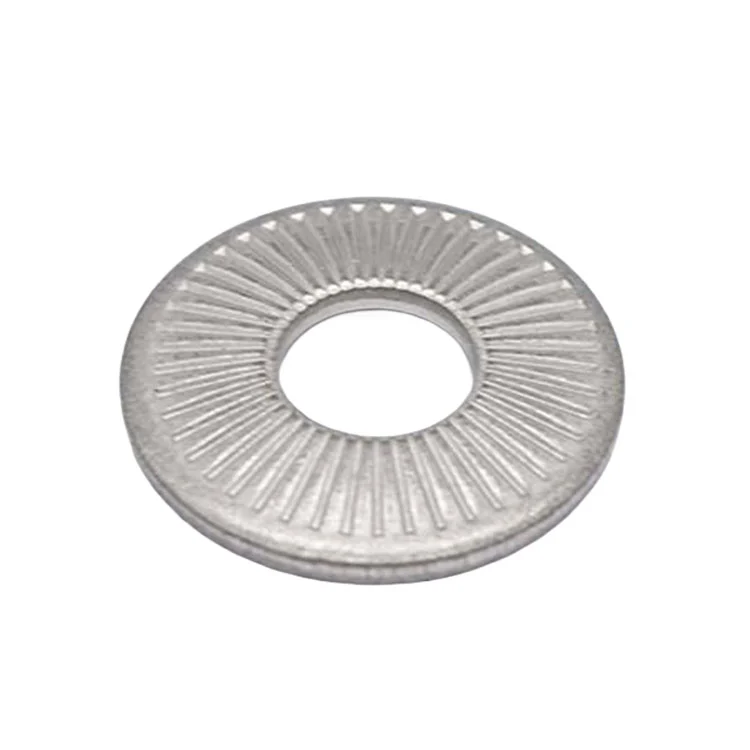
Kundenspezifische Anti-Rutsch-Unterlegscheiben mit erhöhten Spitzen aus AISI 304, AISI 316 oder 65Mn, mit geprägter Spitzenhöhe, Menge, Anordnung und Abmessungen nach Zeichnung. Geeignet für Verdrehsicherung, Vibrationsfestigkeit und Baugruppen mit weichen Oberflächen, mit Stanz-, Werkzeug- und OEM-Produktionsunterstützung.
Hersteller von Stanzteilen
Eigene Fabrik
Stanzkapazität · 120 Pressen bis 450 T
Angebotsantwort
Anti-Rutsch-Unterlegscheiben mit erhabener Spitze werden als individuell geprägte Unterlegscheiben hergestellt und tragen mehrere erhabene Prägungspunkte auf einer Seite. Während des Anziehens greifen die harten, erhabenen Spitzen in die Gegenfläche, um ein Verrutschen und Drehen zu verhindern, und verhindern ein Lösen bei Vibration und dynamischer Belastung. Im Vergleich zu durchgehenden Fächerscheiben verursachen diskrete erhabene Spitzen weniger Oberflächenschäden auf weichen Untergründen.
Das Funktionsprinzip dieser Unterlegscheibe unterscheidet sich von einer herkömmlichen Zahnscheibe.
Anstatt sich auf einen durchgehenden Ring scharfer Zähne zu verlassen, ist die Unterlegscheibe mit einzelnen erhabenen Kontaktpunkten versehen. Beim Anziehen der Verbindung wird die Klemmlast auf diese kleinen Bereiche konzentriert. Die Spitzen verformen oder vertiefen die Passfläche, um Widerstand gegen relative Bewegungen zu erzeugen.
Dies macht die Geometrie besonders nützlich, wenn die technische Anforderung nicht einfach darin besteht, ein Lösen zu verhindern, sondern zu steuern, wie und wo die Unterlegscheibe in die Gegenkomponente eingreift.
Das Ergebnis hängt nicht nur von der Unterlegscheibe, sondern von mehreren Variablen ab:
Punkthöhe → Anpressdruck → Flächeneingriff → Rotationswiderstand
Materialhärte, Untergrundhärte, Schichtdicke, Anzugskraft und Spitzengeometrie beeinflussen alle das Endergebnis. Aus diesem Grund sollten die Punktabmessungen anhand des tatsächlichen Gegenmaterials ausgewählt und nicht von einem generischen Sicherungsscheibendesign kopiert werden.
Als chinesischer Hersteller individuell geprägter Unterlegscheiben entwickelt Ningbo Yinzhou Zhenhua Unterlegscheiben mit erhabenen Spitzen anhand von Kundenzeichnungen und Mustern, einschließlich Variationen in der Prägungsanordnung, dem Lochmuster, der Dicke und der Gesamtgeometrie.
Anti-Rutsch-Unterlegscheiben mit erhöhter Spitze sind am nützlichsten, wenn die Verbindung einen lokalen mechanischen Eingriff erfordert, ohne die gesamte Kontaktfläche mit Verzahnungen zu bedecken.
Der wichtige Punkt ist, dass „schonend für weiche Oberflächen“ nicht bedeutet, dass die Oberfläche frei von Beschädigungen ist. Jede Sicherungsscheibe mit erhöhter Spitze erzeugt einen lokalen Kontaktdruck. Die richtige Punkthöhe und das richtige Material müssen daher anhand des Untergrunds validiert werden.
Ein großer Vorteil dieser Art von Unterlegscheiben besteht darin, dass die Anti-Rutsch-Funktion keiner festen Standardgeometrie folgen muss.
Punkte können über den Umfang verteilt oder nur in bestimmten Funktionsbereichen positioniert werden.
Diese Abmessungen beeinflussen, wie schnell die Spitzen ineinandergreifen und wie tief sie mit der Gegenfläche interagieren.
Die Größe der Unterlegscheibe kann an das Befestigungselement und den verfügbaren Montagebereich angepasst werden, anstatt die Baugruppe in eine Standard-Unterlegscheibenhülle zu zwingen.
Wo die Unterlegscheibe auch eine Bewegung des Bauteils selbst verhindern muss, können sekundäre Löcher oder Positionsmerkmale in die Stanzung integriert werden.
|
|
|||||||||||
|
Für einen Käufer sollte die Wahl daher mit der Passfläche und der erforderlichen Bewegungssteuerung beginnen, nicht nur mit dem Scheibendurchmesser.
Der Prägevorgang muss wiederholbare erhabene Merkmale ohne übermäßige Risse, Verformungen oder Höhenunterschiede erzeugen. Dies wird immer wichtiger, wenn die Unterlegscheibe mehrere Spitzen oder ein kompliziertes Lochmuster aufweist.
Der Herstellungsprozess von Zhenhua kann Folgendes integrieren:
Stanzen → Lochen → Formen/Prägen → Kalibrierung → Inspektion
Für die progressive Produktion kann das Werkzeug die Beziehung zwischen dem Scheibenprofil, der Lochposition und der erhabenen Spitzengeometrie steuern. Auch die Werkzeugwartung ist wichtig, da durch Verschleiß an der Formstation die Höhe oder Form der Prägung allmählich verändert werden kann.
Bei vom Kunden entwickelten Teilen können Erstmuster anhand der genehmigten Zeichnung überprüft werden, bevor mit der Serienproduktion begonnen wird.
Nein. Eine gezackte Unterlegscheibe verfügt über durchgehende Zähne im Kontaktbereich, während bei dieser Konstruktion individuell geformte erhabene Spitzen verwendet werden. Letzteres ermöglicht es, Anzahl, Position, Höhe und Form der Kontaktpunkte auf eine bestimmte Baugruppe abzustimmen.
Dies kann in Betracht gezogen werden, die Punktgeometrie sollte jedoch anhand des Untergrunds bewertet werden. Ein erhabener Punkt erzeugt einen lokalen Kontaktdruck und hinterlässt einen Abdruck, wenn der Untergrund weicher als die Unterlegscheibe ist. Bei sichtbaren oder dünnen Aluminiumoberflächen wird eine Probeprüfung vor der Massenproduktion empfohlen.
Es gibt keine universelle Höhe, die für jeden Einsatzzweck geeignet ist. Sie hängt von der Dicke der Unterlegscheibe, dem Material, der Härte des Gegenmaterials, der Klemmkraft, der Beschichtungsdicke und dem erforderlichen Rotationswiderstand ab. Bei kundenspezifischen Bestellungen sollten diese Parameter gemeinsam überprüft werden, anstatt die Punkthöhe unabhängig voneinander anzugeben.
Ja. Da das Teil als kundenspezifisches Stanzteil entwickelt wird, können zusätzliche Löcher, Schlitze oder Positionierungsmerkmale dort eingearbeitet werden, wo sie für die Baugruppe erforderlich sind. Ihre Position sollte auf der genehmigten Zeichnung festgelegt werden.
Seine Hauptfunktion besteht darin, der Relativbewegung zwischen der Unterlegscheibe und der Gegenkomponente durch mechanischen Eingriff entgegenzuwirken. Es sollte nicht automatisch als Ersatz für ein qualifiziertes Verriegelungssystem in sicherheitskritischen Verbindungen betrachtet werden. Die gesamte Verbindung sollte hinsichtlich Vorspannung, Vibration und Betriebsbedingungen bewertet werden.
Nicht unbedingt. Änderungen der Punktanzahl, -position, -höhe oder -geometrie erfordern möglicherweise eine Änderung des Werkzeugs oder eine andere Formstation. Aus diesem Grund sollte die vollständige Zeichnung überprüft werden, bevor die Werkzeugausstattung fertiggestellt wird.
Die gleiche Nenngeometrie führt bei unterschiedlichen Materialien möglicherweise nicht zum gleichen Ergebnis. Materialstärke, Härte und Umformverhalten wirken sich auf die endgültige Prägehöhe und -form aus, sodass bei einem Materialwechsel möglicherweise die Werkzeugparameter angepasst werden müssen.
Eine Zeichnung oder ein Muster wird bevorzugt. Wenn keine Zeichnung verfügbar ist, geben Sie die Befestigungsgröße, den Außen-/Innendurchmesser der Unterlegscheibe, die Dicke, das passende Material, die erforderliche Punktanordnung, die Betriebsumgebung und die erwartete jährliche Menge an. Diese Details ermöglichen es dem Hersteller, die Werkzeug- und Produktionsanforderungen genauer einzuschätzen.
Senden Sie Ihre Größe, Menge und Zeichnung für Senkscheiben. Wir werden Ihnen nach Bestätigung der Spezifikationen und der Vorlaufzeit antworten.
✅ Holen Sie sich eine kostenlose Probe!! Kontaktieren Sie uns noch heute
✅ Wir werden uns innerhalb von 24 Stunden bei Ihnen melden