Material
Federstahl 65Mn
- Härte
- HRC 40-48
- Oberflächenbehandlung
- Schwarzoxid / Phosphat / Dacromet / Verzinkung
- Notizen
- Am häufigsten; gleicht Feder und Biss aus
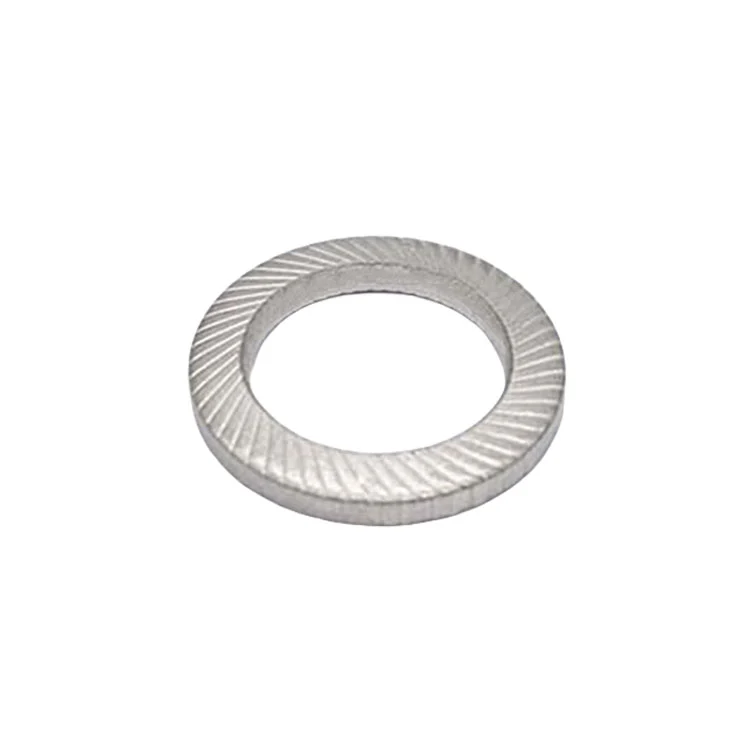
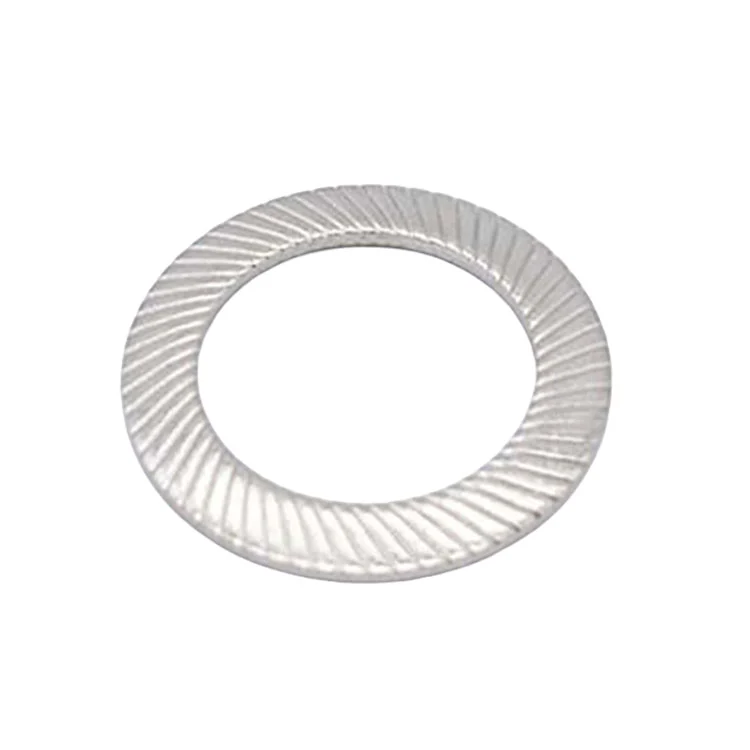
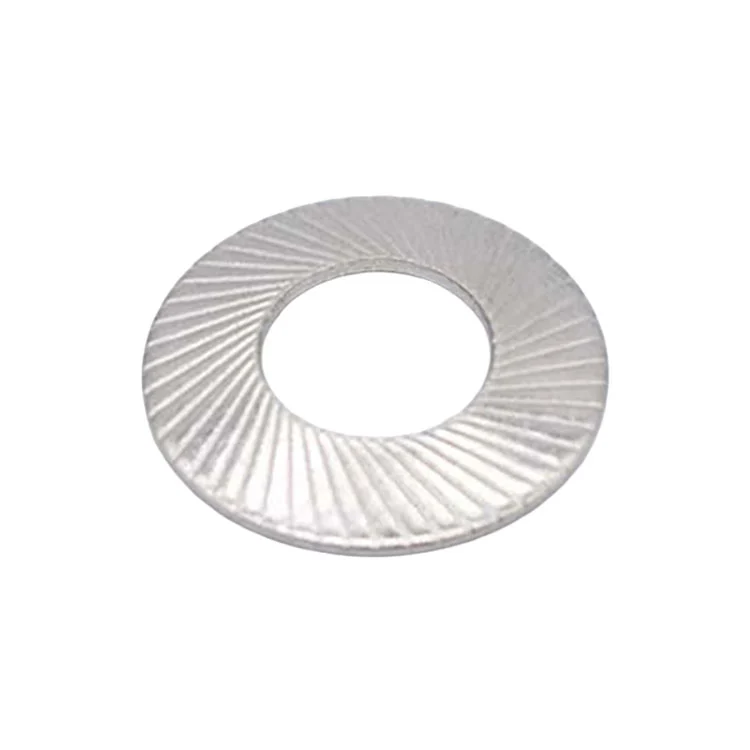
Sicherungsscheiben (DIN 9250), auch konische Fächerscheiben genannt, sind ein einteiliges Teil: Eine flache Unterlegscheibe wird in einem Pressvorgang in eine flache Kegelform (gewölbte Form) geformt und an der Bohrung oder am Außenrand mit einer radialen Verzahnung versehen. Zhenhua unterstützt das Sortiment mit hauseigenen Werkzeugen und30–400 tunterdrückenIATF 16949, beliefert Tier-2/Tier-3-Automobilketten und Exportprogramme weltweit.
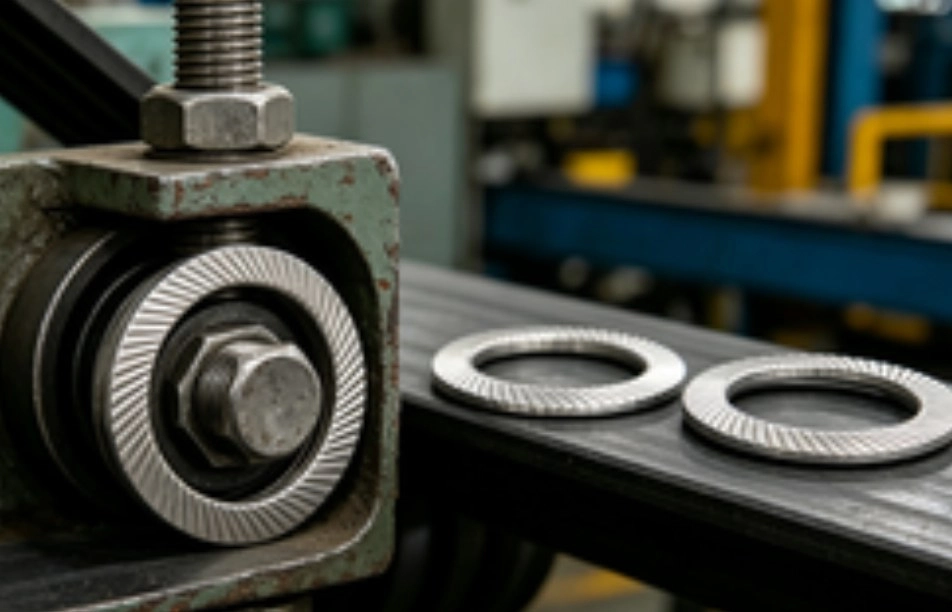
Sicherungsscheiben (DIN 9250), auch Kegelfächerscheiben genannt, sind ein einteiliges Teil: Eine Unterlegscheibe wird in einem Pressvorgang in eine flache Kegelform geformt und an der Bohrung oder am Außenrand mit einer Radialverzahnung versehen.
Die Positionierung ist präzise: Sie bietet sowohl den Verdrehschutz einer Zahnscheibe als auch die dauerhafte Vorspannung einer Federscheibe, ist jedoch weitaus einfacher und kostengünstiger als eine gepaarte Keilscheibe (DIN 25201) und erfordert bei der Montage keine Ausrichtung. Dadurch eignet es sich hervorragend für großvolumige Montagelinien, kleine Gewinde, dünne Bleche und weichere Materialien.
Käufer müssen zwischen den Serien S/VS/L nach DIN 9250 unterscheiden:
| Serie | Kegelhöhe (ca.) | Charakter | Typische Verwendung |
|---|---|---|---|
| S | Niedrig (ca. 0,8-1,2 mm) | Geringe axiale Nachgiebigkeit, steifer | Starre Verbindungen, Metall auf Metall, dichte Hülle |
| VS | Medium | Balance zwischen Compliance und Sperrung | Die allgemeinste Serie; Maschinen und Elektrik |
| L | Hoch (ca. 1,5-2,5 mm) | Langer Federweg, starke Kompensation | Weiche Materialien, dünnes Blech, große thermische Differenz |
Wichtig:S / VS / L dürfen niemals gemischt werden. Die Verwendung unterschiedlicher Kegelhöhen in einer Verbindung führt zu einer ungleichmäßigen Vorspannung der Schrauben, einer ungleichmäßigen Lastverteilung und einem möglichen frühen Versagen einzelner Befestigungselemente.
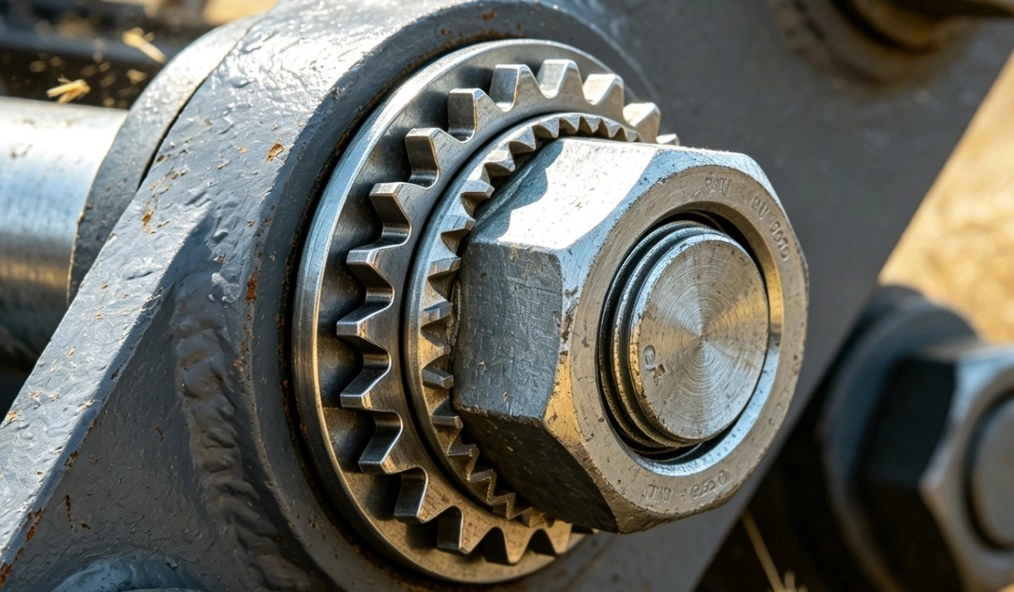
Eine Sicherungsscheibe verriegelt auf zwei unabhängigen Wegen – und das ist es, was sie von anderen Unterlegscheiben unterscheidet:
Weg eins – die Zähne beißen.Radiale Verzahnungen an der Bohrung drücken sich beim Anziehen in den Schraubenkopf bzw. die Auflagefläche der Mutter und in das Gegenstück und erzeugen so einen Verdrehschutz. Diese Funktion entspricht einer Zahnscheibe und eliminiert den Rotationsfreiheitsgrad.
Weg zwei – der Kegel speichert elastische Energie.Das ist der wahre Unterschied. Im freien Zustand ist die Unterlegscheibe konisch; Beim Anziehen wird der Konus abgeflacht, wodurch das Material elastisch verformt und Energie gespeichert wird. Jegliche nachfolgende Mikrosetzung durch Vibration oder Dimensionsänderung durch Temperaturwechsel wird kompensiert, indem der Konus die gespeicherte Energie freisetzt und die Schraubenspannung im effektiven Bereich bleibt.
Warum die Kombination wichtig ist.Eine glatte Zahnscheibe (DIN 6797) verliert beim Abflachen ihre Rückfederung, so dass etwaige Mikrosetzungen der Verbindung die Vorspannung direkt entweichen lassen. Eine einfache Federscheibe (DIN 127) hat keine Zähne und bietet daher einen geringen Drehwiderstand. Die Sicherungsscheibe verhindert sowohl Verdrehung als auch Vorspannung und sorgt so für ein gutes Gleichgewicht zwischen Stückkosten und einfacher Montage.
Im Vergleich zur gepaarten Keilscheibe.Eine Keilscheibe verriegelt geometrisch und hat den höchsten Verriegelungsgrad, muss jedoch gepaart werden, ist richtungsempfindlich und kostet mehr. Eine Sicherungsscheibe besteht aus einem Stück, ist richtungsfrei und kostengünstiger und eignet sich für die Montage in großen Stückzahlen. Schwerlast oder sicherheitskritisch: Keil wählen. Allgemeiner Einsatz oder hohe Lautstärke: Wählen Sie Sicherheit. Das ist unsere Standardempfehlung.
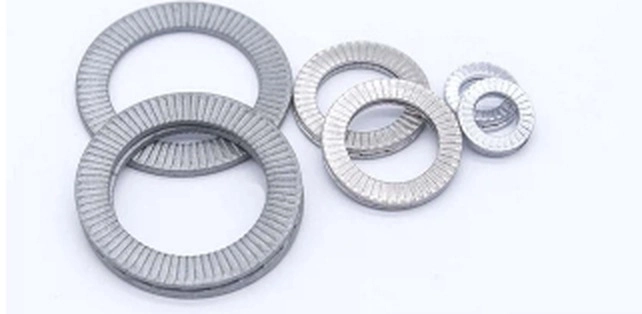
Verzahnungslayouts:
| Verzahnungstyp | Beschreibung | Typische Verwendung |
|---|---|---|
| Innere Zähne | Zähne an der Bohrung, die in den Schraubenkopf oder die Auflagefläche der Mutter eingreifen | Am häufigsten; Flansch- und Sechskantschrauben |
| Äußere Zähne | Zähne an der Außenkante, die auf das Gegenstück beißen | Weiche Materialien; schützt den Bereich um die Gewindebohrung |
| Intern + extern | Zähne an beiden Kanten für beidseitigen Biss | Hohe Vibration; maximale Verdrehsicherung |
| Dichtungskombination | Unterlegscheibe kombiniert mit einer Gummi/EPDM-Dichtung | Verriegelung plus Gesichtsabdichtung |
Gängige Größen:Basierend auf Nenngewinden von M2,5 bis M20, wobei kleine Größen (M3-M10) das dichteste Anwendungsband darstellen. Innendurchmesser, Außendurchmesser, Dicke und Kegelhöhe entsprechen DIN 9250 oder Kundenzeichnung.
Zoll- und Sondergrößen:UNC/UNF-Serien, nicht standardmäßige Innen-/Außendurchmesser (z. B. zur Anpassung an eine Flanschfläche) und vergrößerte Außendurchmesser (zur Verbreiterung der Lagerfläche) können alle nach Zeichnung gefertigt werden.
Checkliste zur Auftragsbestätigung:(1) Serie (S / VS / L); (2) Verzahnungstyp (innen / außen / beides); (3) ob der Innendurchmesser an die Schraubentoleranz angepasst werden muss; (4) Oberflächenbehandlung; (5) eine einzelne Produktionscharge pro Auftrag – die Konushöhenkonsistenz sorgt für die Vorspannungskonsistenz.
*Alle Maße in Millimetern (mm)*
| GRÖSSE | d1 | d2 | s | h | kg/1000 Stück | Für Schrauben von | ||
|---|---|---|---|---|---|---|---|---|
| min | max | mm | Zoll | |||||
| S 1.6 | 1.7 | 3.2 | 0.35 | 0.38 | 0.60 | 0.013 | 1.6 | — |
| S 2 | 2.2 | 4 | 0.35 | 0.39 | 0.60 | 0.021 | 2 | — |
| S 2.5 | 2.7 | 4.8 | 0.45 | 0.49 | 0.90 | 0.039 | 2.5 | — |
| S 3 | 3.2 | 5.5 | 0.45 | 0.51 | 0.90 | 0.049 | 3 | 3/8" |
| S 3.5 | 3.7 | 6 | 0.45 | 0.52 | 0.90 | 0.055 | 3.5 | — |
| S 4 | 4.3 | 7 | 0.5 | 0.59 | 1.00 | 0.085 | 4 | 5/32" |
Sicherheitsscheiben erfordern sowohl Elastizität als auch Härtbarkeit: Der Kegel muss nach dem Abflachen zurückfedern und die Zähne müssen hart genug sein, um zu greifen.
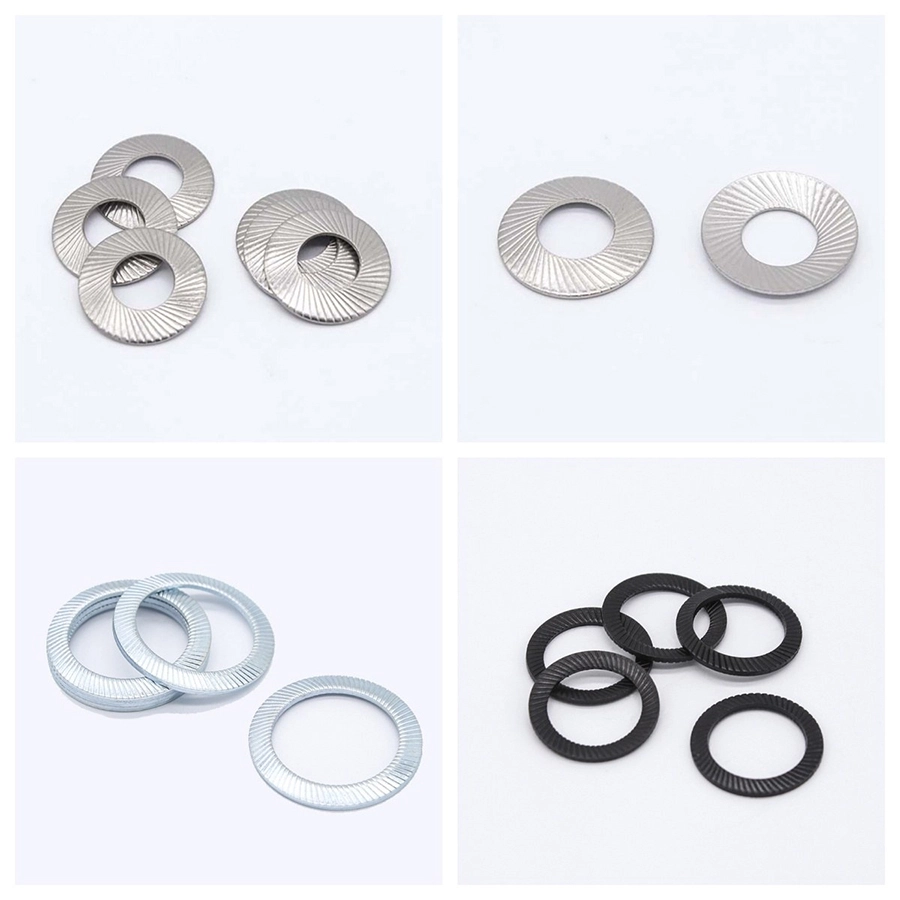
Hinweise zur Oberflächenbehandlung:
- Dacromet/Zink-Aluminium-Lamellen: bester Korrosionsschutz ohne Risiko einer Wasserstoffversprödung – die bevorzugte Beschichtung für gehärtete Sicherheitsscheiben. Ein dünner Film (6-10 µm) reduziert den Zahnbiss nicht wesentlich.
- Schwarzoxid/Phosphat: dünnster Film (1–3 µm) und geringste Auswirkung auf die Zahngeometrie; mäßige Korrosionsbeständigkeit, geeignet für den Innenbereich oder dort, wo Öl vorhanden ist.
- Verzinkung: kostengünstig, gutes Aussehen, aber gehärtete Teile müssen entsprödet werden. Sicherheitsscheiben stehen unter ständiger Zugbeanspruchung, daher stellt ein verzögerter Bruch durch Wasserstoffversprödung ein echtes Risiko dar – deshalb bestehen wir auf einer Entsprödung gehärteter Teile.
- Eine Feuerverzinkung wird nicht empfohlen: Eine dicke Zinkschicht füllt die Rillentäler, wodurch die Einbisstiefe verringert und die Verriegelungsleistung stark geschwächt wird.
Worauf sich unsere Inspektion konzentriert:
- Kegelhöhe und ihre Konsistenz- die wichtigste Dimension in diesem Teil. Es legt den Federweg und die Rückfederkraft fest, und große Streuungen innerhalb einer Charge führen direkt zu einer inkonsistenten installierten Vorspannung. Wir nehmen Charge für Charge Proben der Kegelhöhe und zeichnen die Verteilung auf.
- Integrität der Verzahnung- gleichmäßige Zahnhöhe, keine abgebrochenen Spitzen oder Grate; Ein fehlender Zahn führt zu einem toten Winkel im Biss.
- Härte- muss sowohl „Zähne können beißen“ als auch „Zapfen können zurückspringen“ erfüllen; Zu hart ist spröde, zu weich macht die Zähne platt.
- Kein Vorglätten- Fertigteile müssen konisch bleiben. Wenn sie beim Verpacken oder Transport flachgedrückt werden (z. B. durch Stapelgewicht), ist die Elastizität bereits erschöpft und sie federn nach dem Zusammenbau nicht mehr zurück.
Häufige Fehlermodi:
- Abgeflacht ohne Rückfederung- meist zu hartes Material, Versprödung nach der Wärmebehandlung oder beim Transport zerdrückte Teile.
- Zähne kollabierten- Unzureichende Härte oder Anzugsdrehmoment weit über dem Auslegungswert.
- Inkonsistente Vorspannung- Große Kegelhöhenstreuung in der Charge oder S/VS/L-Mischung in der Linie.
- Verzögerter Bruch- Gehärtete Teile ohne Entsprödung plattiert, die Stunden bis Tage nach dem Zusammenbau unter anhaltender Zugbelastung versagen. Dies ist der gefährlichste und am leichtesten zu übersehende Fehler.
Prozessqualitätskontrolle – sechs Tore
Überprüfung des eingehenden Materials:Jede Spule wird auf dem Elementanalysator auf Zusammensetzung überprüft und Dicke, Spezifikation und Chargendokumente werden bestätigt. Kunden können jede Chargennummer zurückverfolgen.
Erstmusterprüfung:Wichtige Abmessungen, Zahn-/Clip-Geometrie und Aussehen werden nach jeder Einrichtung überprüft, bevor die kontinuierliche Produktion freigegeben wird.
Prozesskontrolle:Kontrollen des Behälterwechsels sowie eine Kontrollrunde alle 2–3 Stunden; Jede Anomalie stoppt die Druckmaschine und stellt die aktuelle und die vorherige Charge unter Quarantäne.
Erneute Überprüfung nach der Behandlung:Wärmebehandlung und Oberflächenbehandlung – einschließlich ausgelagerter Arbeiten, die ins Werk zurückgeführt werden – werden Charge für Charge erneut auf Härte, Filmaufbau und Aussehen überprüft.
Fertigteilscreening:Sichtprüfung plus 100 % manuelle Schnellsortierung nach Bedarf, mit Schwerpunkt auf kosmetischen Mängeln und gemischten Teilen.
Chargenrückverfolgbarkeit:Kundenchargen-/Auftragsnummern sind mit Rohstoff- und Produktionschargen verknüpft; Qualitätsunterlagen werden mit der Ware versendet.
Auswahllogik:Legen Sie zuerst die Gewindegröße fest und wählen Sie dann die Serie aus der Verbindungssteifigkeit aus. Für starre Metall-auf-Metall-Verbindungen nehmen Sie S oder VS. Dünne Bleche, weiche Materialien oder Verbindungen mit erheblichen thermischen Unterschieden nehmen L an (langer elastischer Weg, starke Kompensation). Geben Sie bei starker Vibration die Anordnung der Innen- und Außenverzahnung für maximale Verdrehsicherung an.
Installationshinweise:
- Orientierung:Bei einer Unterlegscheibe mit Innenverzahnung zeigt die gezahnte Fläche zum Schraubenkopf oder zur Auflagefläche der Mutter. Bei einer Unterlegscheibe mit Außenverzahnung geht es in Richtung des Gegenstücks. Durch Umkehren wird der Biss geschwächt.
- Drehmoment:muss ausreichen, um den Kegel abzuflachen – das ist Teil der Konstruktionsabsicht. Bei zu geringem Drehmoment wird der Konus nicht abgeflacht, es stellt sich keine Elastizität ein und die Verriegelungsleistung nimmt stark ab.
- Nur Einzelstück:Die Sicherheitsscheibe ist für den alleinigen Gebrauch konzipiert. Stapeln Sie es niemals mit einem anderen Unterlegscheibentyp, da sonst der Konusflächenkontakt unterbrochen würde.
- Wiederverwendbarkeit:Sicherungsscheiben sind nicht zur Wiederverwendung bestimmt. Nach dem Entfernen hat sich der Konus möglicherweise dauerhaft verformt und seine Rückfederung verloren, und die vorhandenen Bissspuren verringern den Halt bei der zweiten Installation. Dies ist die klare Arbeitsteilung gegenüber der wiederverwendbaren Keilscheibe.
- Gegenfläche:eine harte, oberflächengehärtete Schicht vermeiden; Die Oberfläche sollte sauber und ohne dicke Beläge sein, sonst können die Zähne nicht beißen.
Diese Fragen stammen aus tatsächlichen Auslandsanfragen, geordnet nach Häufigkeit. Sollte Ihre Anwendung nicht abgedeckt sein, senden Sie uns die Zeichnungs- oder Anwendungsdetails direkt zu.
Der Hauptunterschied ist der Kegel. DIN 6797 ist flach: Die Zähne widerstehen der Drehung, aber es gibt keine Elastizität. Die Sicherungsscheibe (DIN 9250) ist konisch geformt, so dass beim Anziehen Energie im Konus gespeichert wird, die den Vorspannungsverlust kontinuierlich ausgleicht. Kurz gesagt: Eine Zahnscheibe widersetzt sich der Rotation; Eine Sicherheitsscheibe verhindert Drehung und hält die Vorspannung.
Durch die Steifheit des Gelenks. Für starre Metall-auf-Metall-Verbindungen gibt es S (niedriger Konus) oder VS (mittlerer Konus). Dünne Bleche, weiche Materialien oder Verbindungen mit erheblichem Wärmeunterschied benötigen L (hoher Konus, langer elastischer Weg). VS ist der übliche Standardwert für allgemeine Maschinen- und Elektroarbeiten.
Nein. Unterschiedliche Kegelhöhen bedeuten unterschiedliche Federweg; Das Mischen in einer Verbindung führt zu einer ungleichmäßigen Vorspannung der Schrauben und einer ungleichmäßigen Lastverteilung. Wir versenden gezielt aus einer einzigen Produktionscharge, damit Kunden dies vermeiden können.
Nicht empfohlen. Der Konus wird beim ersten Zusammenbau abgeflacht und kann sich nach dem Entfernen dauerhaft verformen, wodurch die Rückfederung verringert wird. Die vorhandenen Bissspuren schwächen zudem den Halt bei einer Zweitmontage. Bei wiederholtem Öffnen einer Verbindung empfehlen wir stattdessen die wiederverwendbare Keilsicherungsscheibe (DIN 25201).
Weil die Höhe des Kegels den elastischen Weg und die Rückfederungskraft direkt bestimmt. Große Streuungen innerhalb einer Charge führen zu sichtbar unterschiedlichen Vorspannungen von Schraube zu Schraube, was sich bei Vibrationen daran zeigt, dass sich einzelne Schrauben zuerst lösen. Wir nehmen Charge für Charge Proben der Kegelhöhe und führen die Verteilungsaufzeichnungen.
Das tut es. Je dicker der Film, desto flacher der Biss. Wir empfehlen Dacromet (gute Korrosionsbeständigkeit, keine Wasserstoffversprödung, dünner Film) oder Schwarzoxid/Phosphat (dünnster Film), eine Feuerverzinkung empfehlen wir nicht. Wenn eine Verzinkung vorgeschrieben ist, müssen gehärtete Teile entsprödet werden, um einen verzögerten Bruch zu vermeiden.
Die meisten Standardgrößen werden ab 10.000 Stück akzeptiert, mit kleineren Mindestmengen bei kleinen Großseriengrößen. Benutzerdefinierte Verzahnungen, Kegelhöhen oder Materialien erfordern eine Überprüfung der Werkzeuge und des Volumens. Die Lieferzeit wird anhand des Zeitplans bei der Bestellung bestätigt.
Ja. Unser hauseigenes Werkzeugteam kann individuelle Innen- und Außendurchmesser, Dicken, Zähnezahlen, Zahnformen und Konushöhen nach Zeichnung herstellen und wir können von Ihrer erforderlichen Vorspannung auf eine geeignete Konushöhe und Materialhärte rückwärts arbeiten. Normalerweise bestätigen wir eine DFM-Zeichnung, bevor wir die Stanze schneiden.
Eine Sicherungsscheibe sieht aus wie ein Standardteil, aber bei der Großserienmontage entscheiden ihre Konushöhenkonsistenz und die Chargenstabilität über das Montageergebnis. Wenn Sie ein Angebot anfordern, geben Sie bitte Folgendes an: Gewindegröße, erforderliche Serie (S/VS/L), erforderliche Verzahnung, Material und Dicke des Gegenstücks sowie das erforderliche Montagedrehmoment.
Kontakthinweis:Standard-S-/VS-/L-Serien und nicht standardmäßige Größen können angeboten werden; Prüfberichte zur Zahngeometrie und Kegelhöhe sind auf Anfrage erhältlich. Preis und Lieferzeit unterliegen der endgültigen Verkaufsbestätigung.
Diese drei Eingaben reichen aus, um die Abdeckung, das Material, die Verarbeitung und die Lieferung der Matrize zu bestätigen.Maßgeschneiderte Sicherheits-Sicherungsscheiben werden mit hauseigenen Werkzeugen von der Zeichnung bis zum Prototyp gefertigt.
✅ Holen Sie sich eine kostenlose Probe!! Kontaktieren Sie uns noch heute
✅ Wir werden uns innerhalb von 24 Stunden bei Ihnen melden